Приобретите систему, которая усилит ваш бизнес
Видео
Laserscan
ЛИНИЯ КОНТРОЛЯ ЭЛЕКТРОДОВ И НИППЕЛЕЙ
ЛИНИЯ КОНТРОЛЯ ЭЛЕКТРОДОВ: КАК ЭТО РАБОТАЕТ
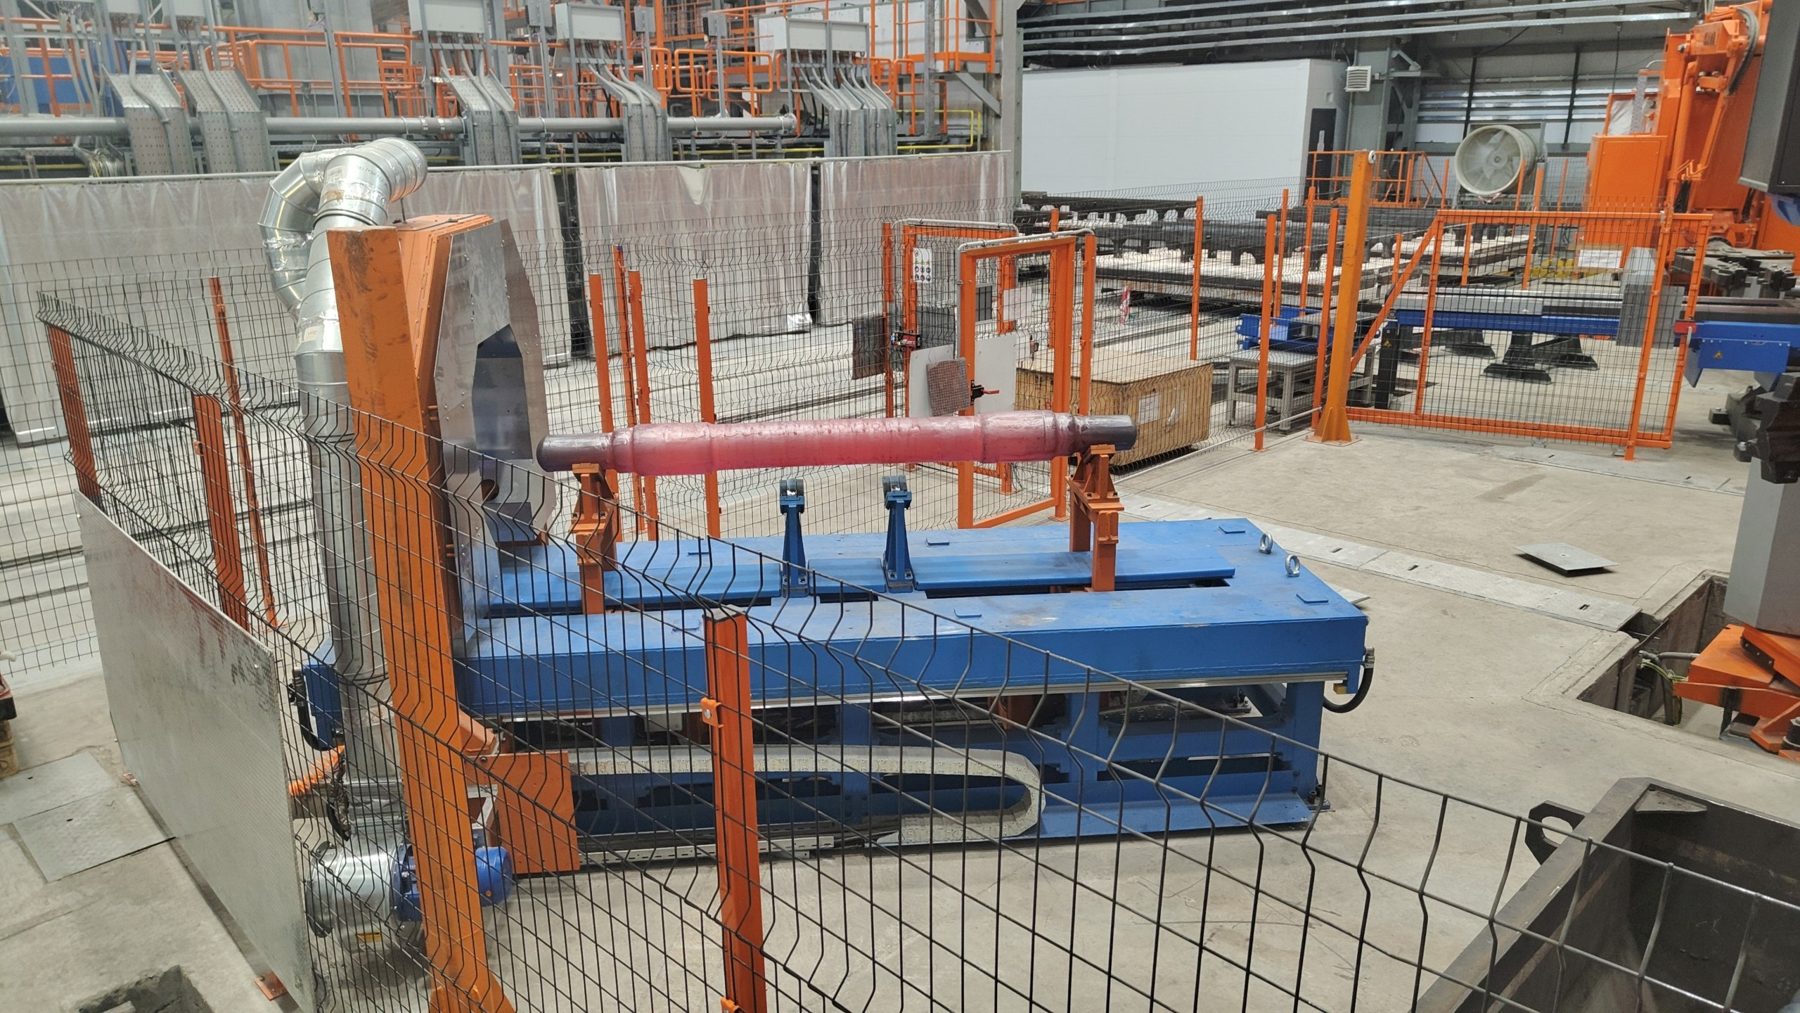
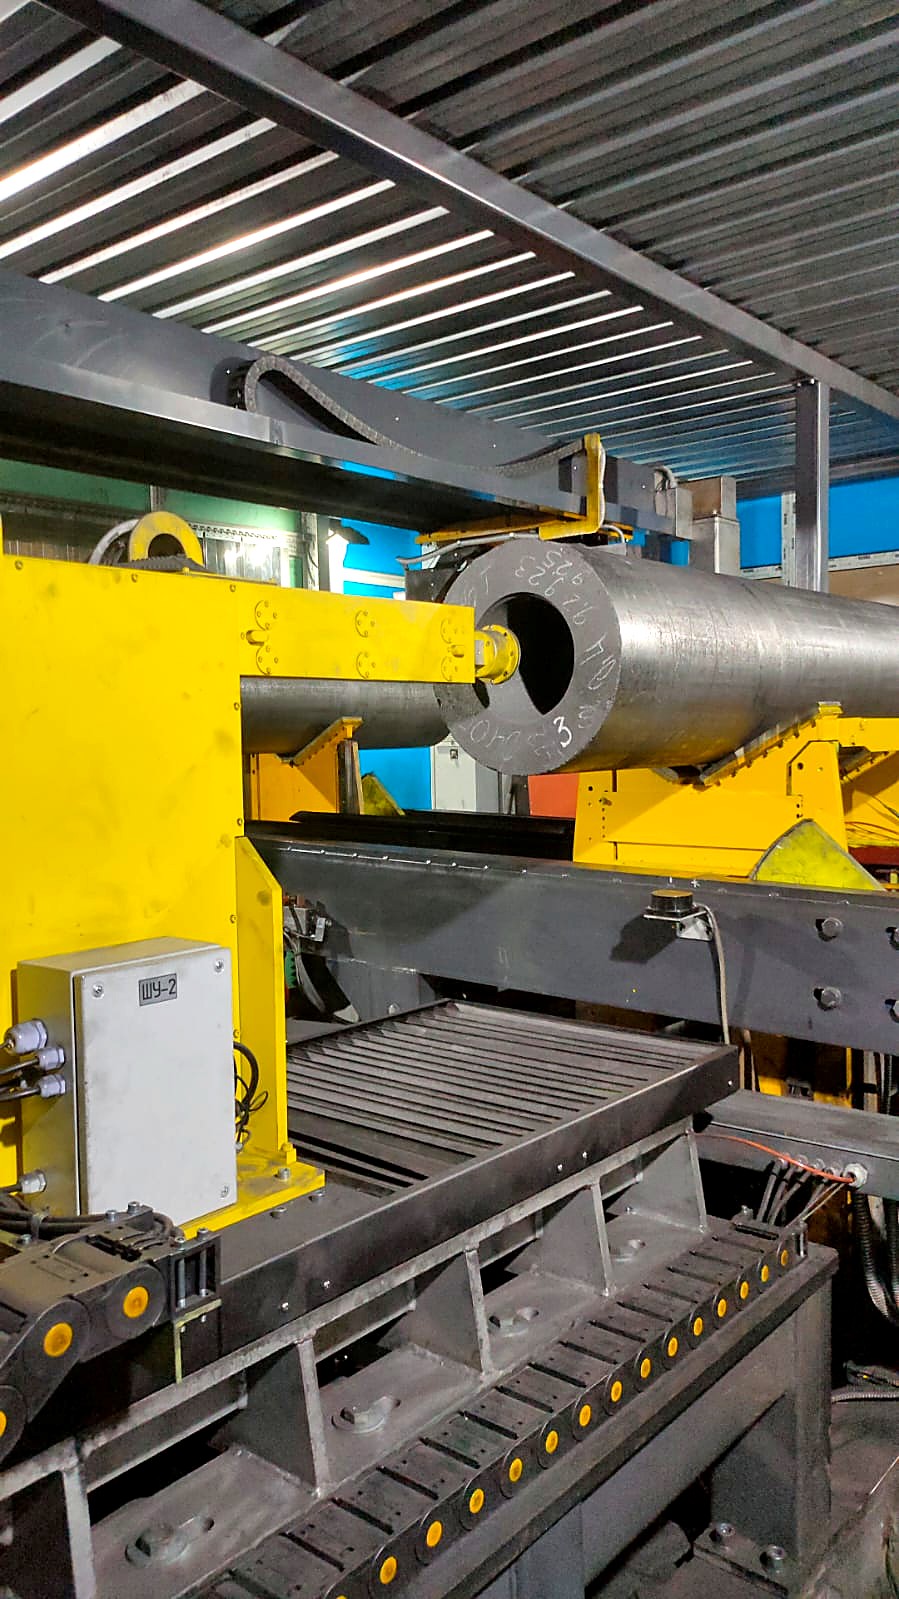
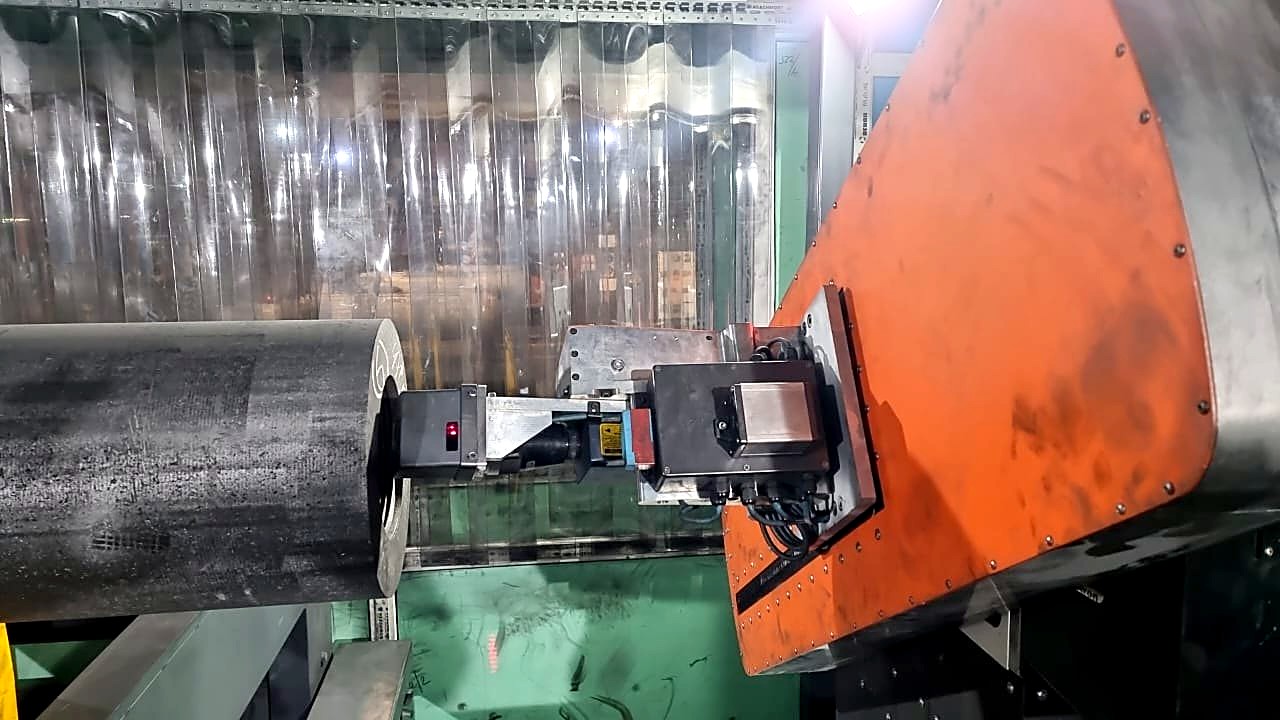
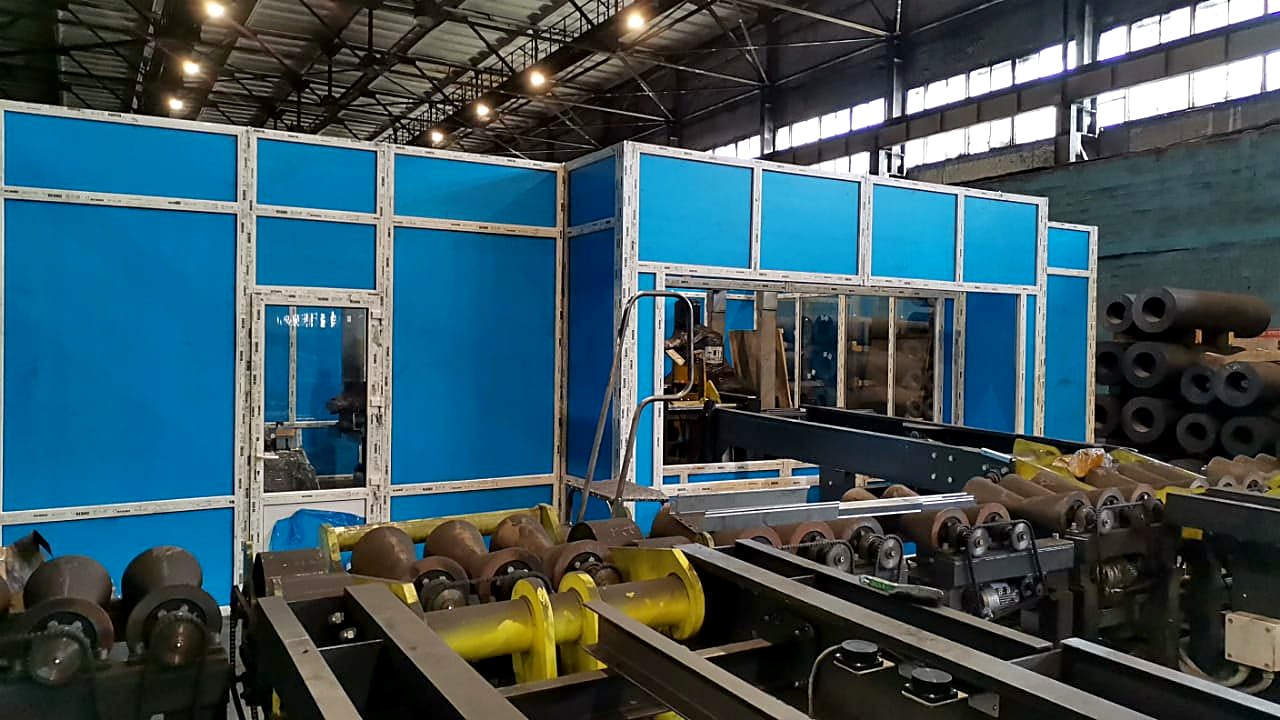
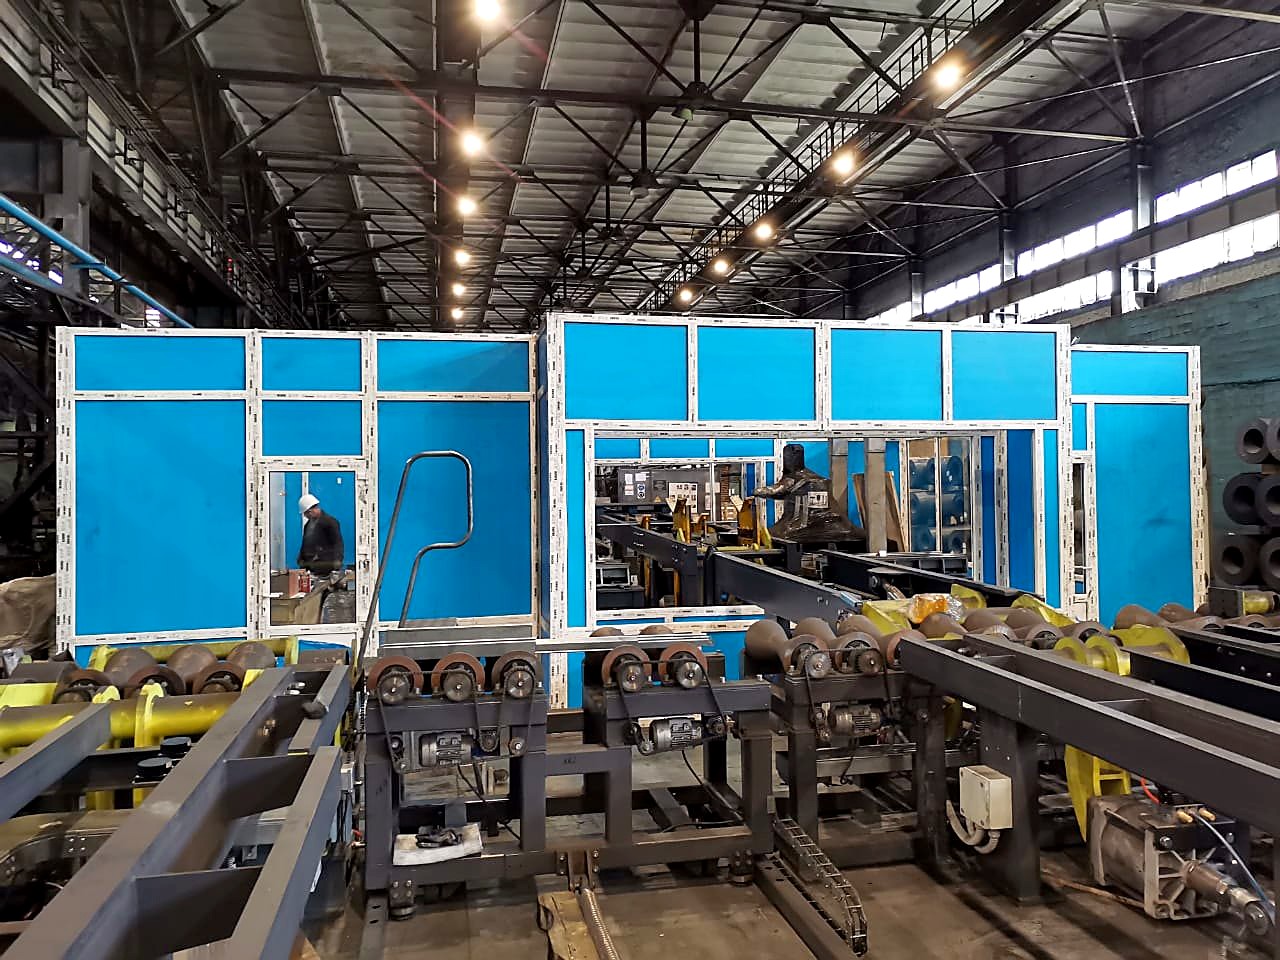
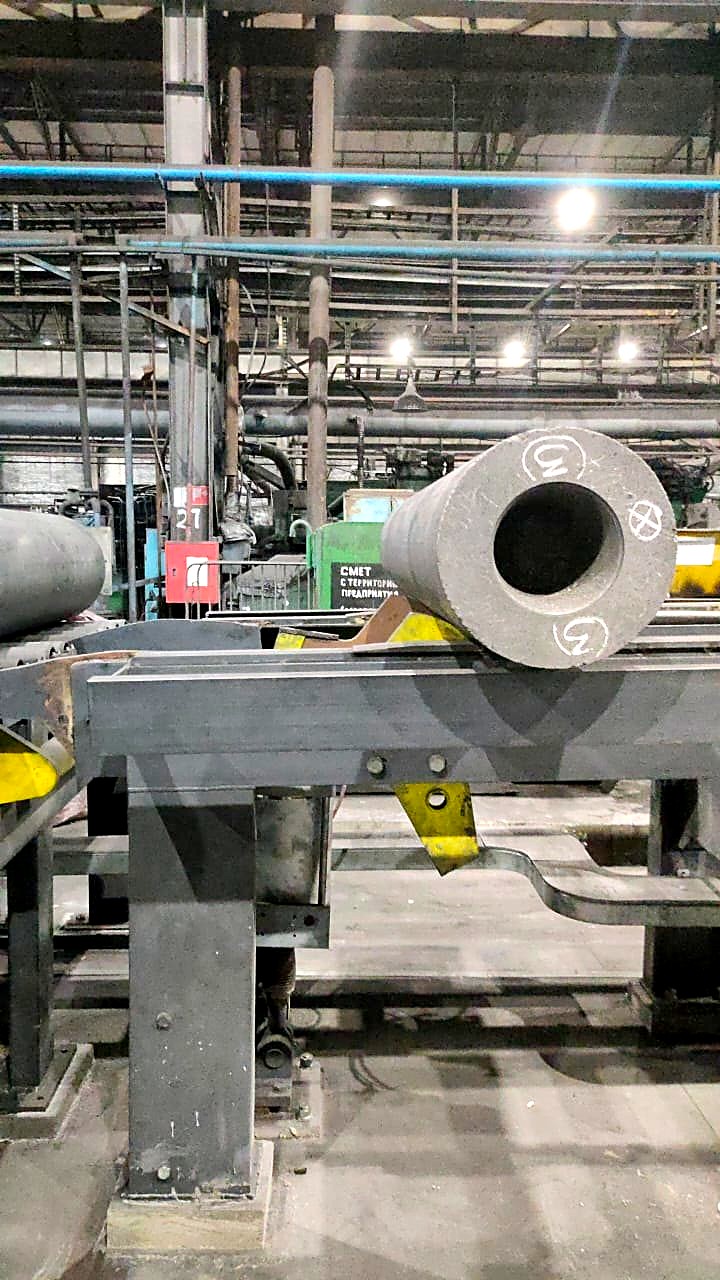
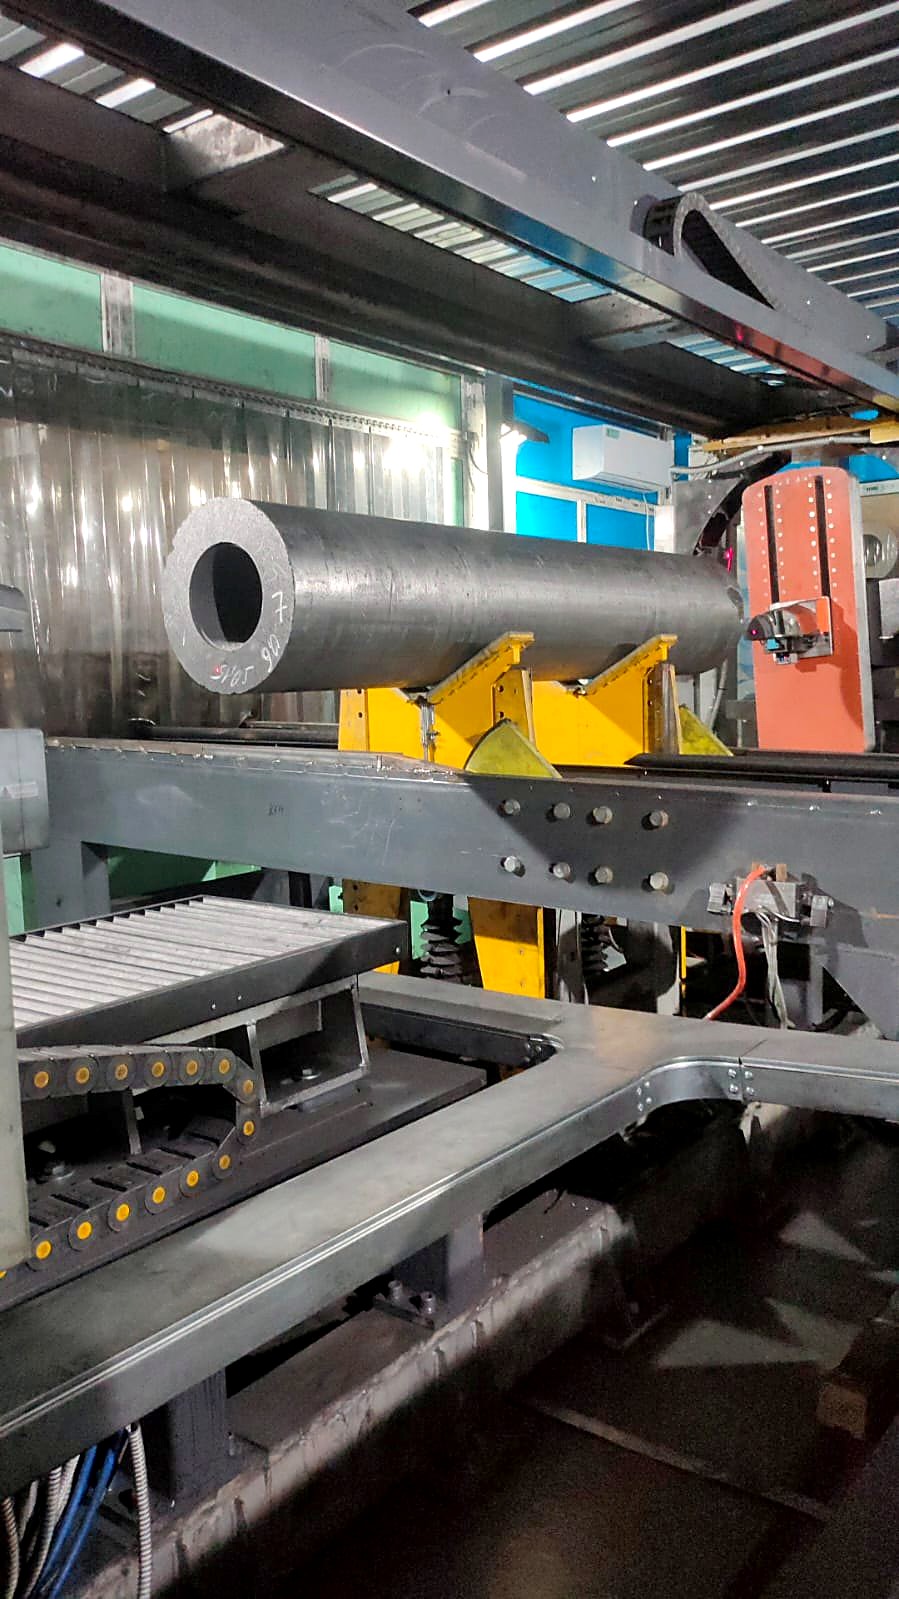
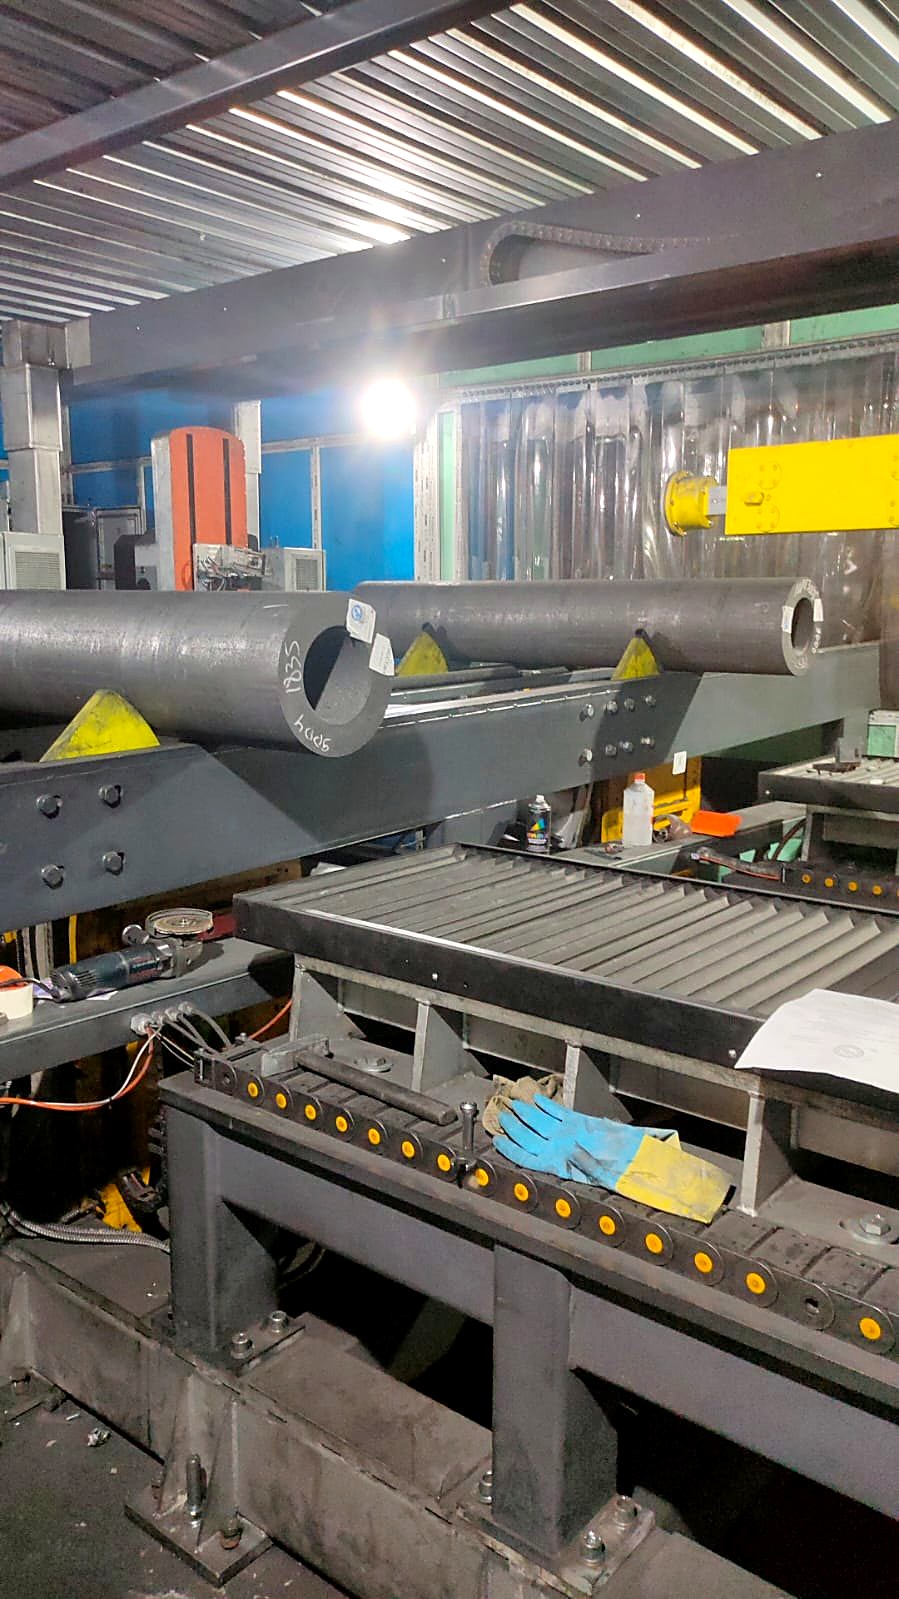
Электроды загружаются на приёмный стеллаж краном (пакетами) или по транспортной линии прямо с линии механообработки и по одному подаются в изолированный измерительный бокс. Штрихкоды считываются автоматически, формируя очередь на контроль; при отсутствии маркировки оператор вводит номера электродов с пульта.
Выравниватель центрирует электрод относительно оси линии и грубо измеряет его диаметр и длину, поэтому все измерительные позиции заранее подстраиваются под следующий электрод. Это сокращает время цикла и исключает подачу электрода ошибочного типоразмера и поломку оборудования. Пара домкратов на каждой позиции выравнивает ось электродов любого типоразмера с осью измерительных систем без переналадки.
В измерительном боксе поддерживается температура 20 ± 4 °C, воздух очищается от графитовой пыли, поддерживается избыточное давление, предусмотрены два тамбура. Это обеспечивает стабильную работу измерительных систем без погрешностей от линейного расширения материалов.
ЛИНИЯ КОНТРОЛЯ ЭЛЕКТРОДОВ: ИЗМЕРИТЕЛЬНЫЕ ПОЗИЦИИ
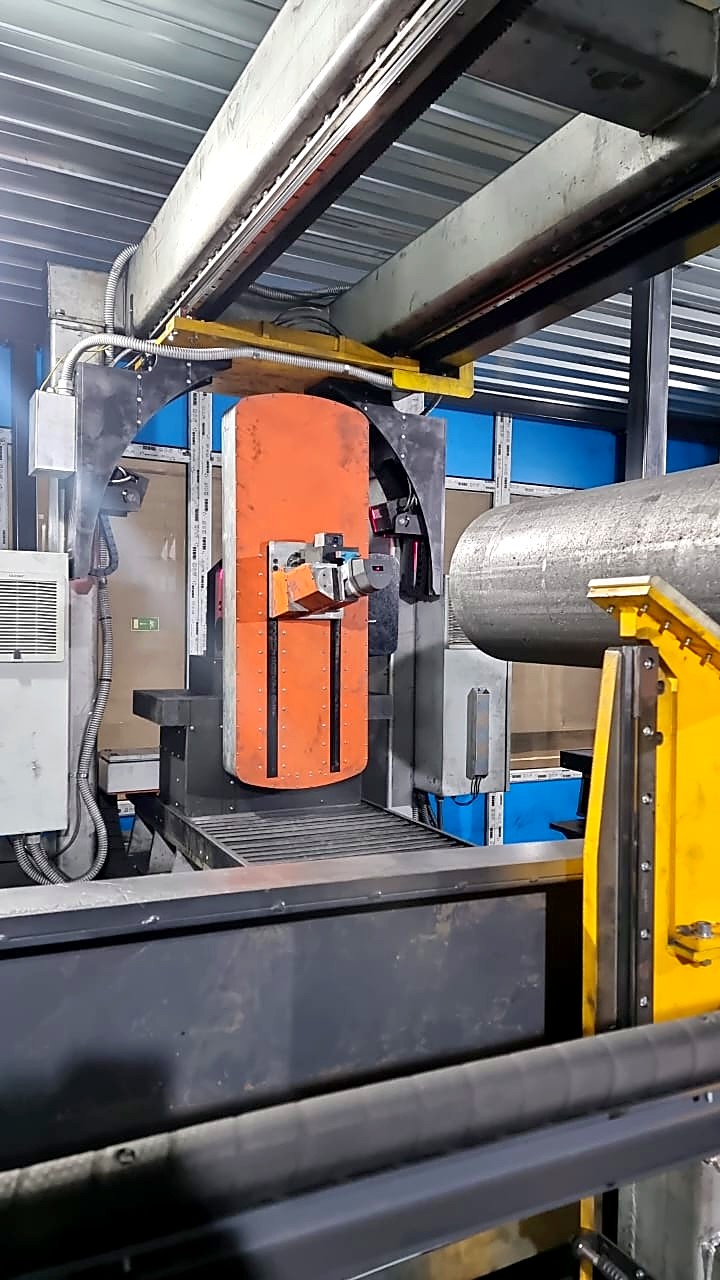
- Лазерный контроль геометрии: две установки на рельсах, по одной с каждого торца, подстраиваются под длину электрода от 1500 до 3600 мм и измеряют резьбовые гнёзда и торцы лазерным коноскопическим датчиком на пятиосевой системе перемещения. Одновременно 2D-сканеры на верхней раме сканируют тело электрода по длине. Цветовая карта измерений показывает выход геометрии за допуск.
- Вес и УЭС: электрод опускается на тензометрические элементы для взвешивания. Токовые зонды подводятся к точкам измерения и вводятся в резьбовые гнёзда (расстояние между потенциальными зондами 600 ± 3 мм) для измерения удельного электросопротивления. Два ультразвуковых датчика, совмещённые с гнездовыми зондами, измеряют скорость ультразвука в продольном направлении и динамический модуль упругости.
- Визуальный осмотр: электрод выкатывается из бокса и приподнимается, оператор может вращать его педалью и подтверждает статус «годен/брак». Печатается и наклеивается этикетка со штрихкодом и текстом, после чего электрод подаётся на стеллаж годной или бракованной продукции.
ЭЛЕКТРОДЫ: КОНТРОЛИРУЕМЫЕ ПАРАМЕТРЫ И ПОГРЕШНОСТЬ
- делительный диаметр резьбы (200–432 мм): ±0,015 мм
- 1/2 конусного угла: ±17″ для электродов Ø 500–800 мм, ±20″ для Ø 350–500 мм
- круглость ниппельного гнезда по внутреннему диаметру: ±0,02 мм
- шаг резьбы (между любыми двумя соседними витками): ±0,007 мм
- накопленное отклонение шага резьбы на длине свинчивания: ±0,005 мм
- глубина ниппельного гнезда (133–350 мм): ±0,1 мм
- длина резьбы: ±0,1 мм
- отклонение витка от номинального профиля (ширина зуба по средней линии): ±0,005 мм
- плоскостность торца (вогнутость): ±0,01 мм
- неперпендикулярность торца относительно образующей: ±0,01 мм
- неперпендикулярность оси ниппельного гнезда относительно торца: ±0,01 мм
- соосность оси резьбы и оси электрода: ±0,1 мм
- длина электрода (1500–3600 мм): ±1 мм
- диаметр электрода (350–816 мм): ±0,1 мм
- вес (200–3500 кг): ±15 кг
- удельное электросопротивление (2–10 мкОм·м): ±0,1 мкОм·м (целевая)
- скорость ультразвука в продольном направлении: ±1,5%
- динамический модуль упругости (5–35 ГПа): менее 1,5%
ЛИНИЯ КОНТРОЛЯ ЭЛЕКТРОДОВ: ХАРАКТЕРИСТИКИ
- типоразмеры: номинальный диаметр электрода 350–800 мм, соединения T4 и T3 с ниппелями N, L и XL
- время цикла: 5 минут (300 с); лазерный контроль резьбы можно настроить с любой периодичностью, например каждый 10-й электрод, что существенно повышает производительность
- переналадка с одного типоразмера на другой: не более 10 минут; для линий под электроды 400–800 мм не требуется
- электропотребление: 20 кВт, 400 В, 50 Гц
- сжатый воздух: 1,95 м³ на цикл при 5 бар (2,25 нм³/мин при цикле 5 минут), класс [7:5:4] по ГОСТ ИСО 8573-1
- фундамент: обычный промышленный пол (10 т/м²), под измерительными позициями — виброизоляционный фундамент (строительное задание предоставляется)
ИЗМЕРИТЕЛЬНЫЙ КОМПЛЕКС ДЛЯ НИППЕЛЕЙ: КАК ЭТО РАБОТАЕТ
Две измерительные позиции располагаются рядом с ленточным конвейером или на галерее над ним, в зоне работы существующего робота. На обеих позициях ниппели располагаются вертикально.
На первую позицию ниппель подаётся роботом и точно центрируется средствами комплекса. Верхний блок зондов опускается по рельсу и фиксирует ниппель с заданным усилием, нижний блок поднимается снизу, после чего измеряются вес, удельное электросопротивление и ультразвуковые характеристики.
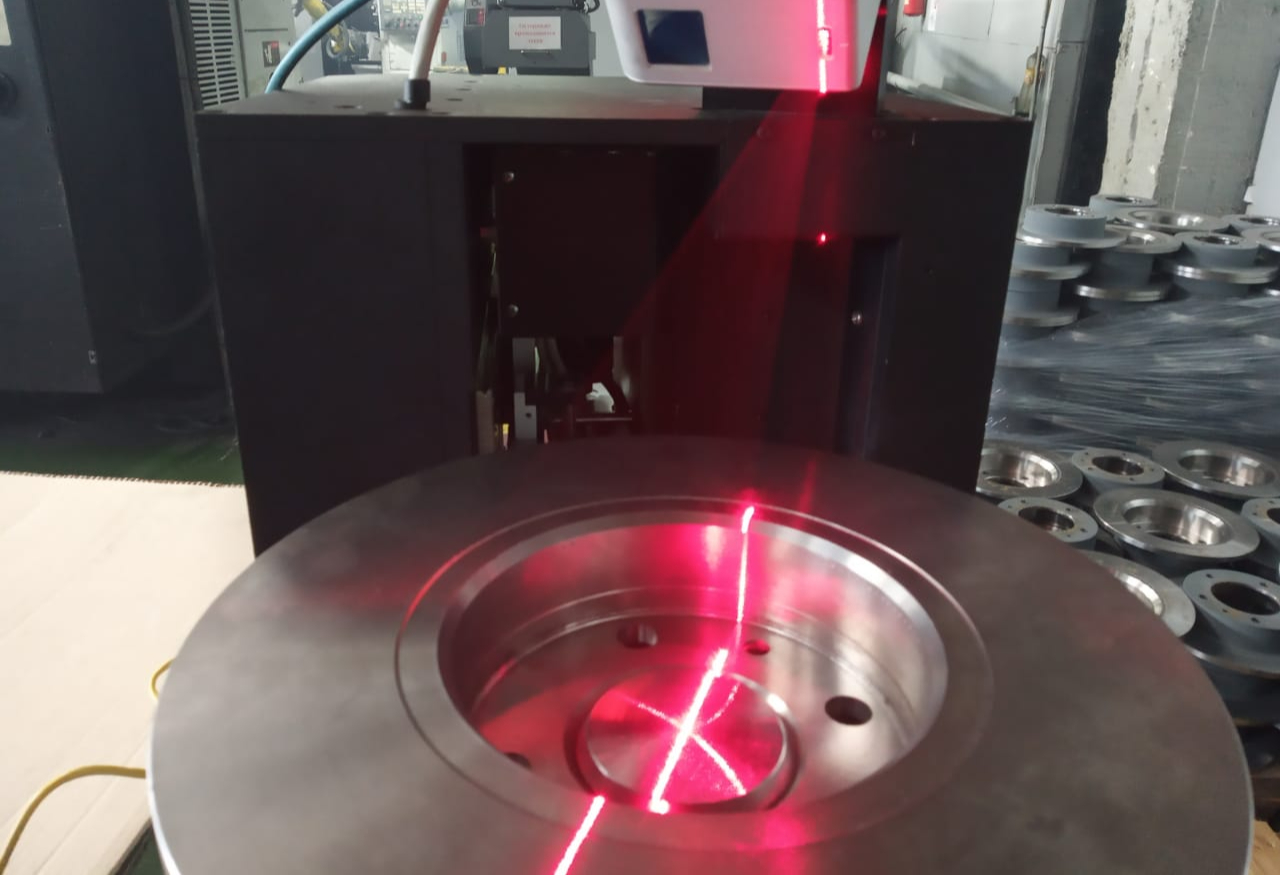
Далее ниппель перемещается на прецизионный поворотный стол лазерной позиции. Лазерный датчик Optimet ConoProbe движется вертикально по раме, сканируя вращающийся ниппель. Возможно сканирование любого количества сечений или по спиральной траектории для наиболее точного определения делительной линии, конуса и делительного диаметра. Рама выполнена из инвара 32НКД с нулевым температурным расширением в рабочем диапазоне температур.
НИППЕЛИ: КОНТРОЛИРУЕМЫЕ ПАРАМЕТРЫ И ПОГРЕШНОСТЬ
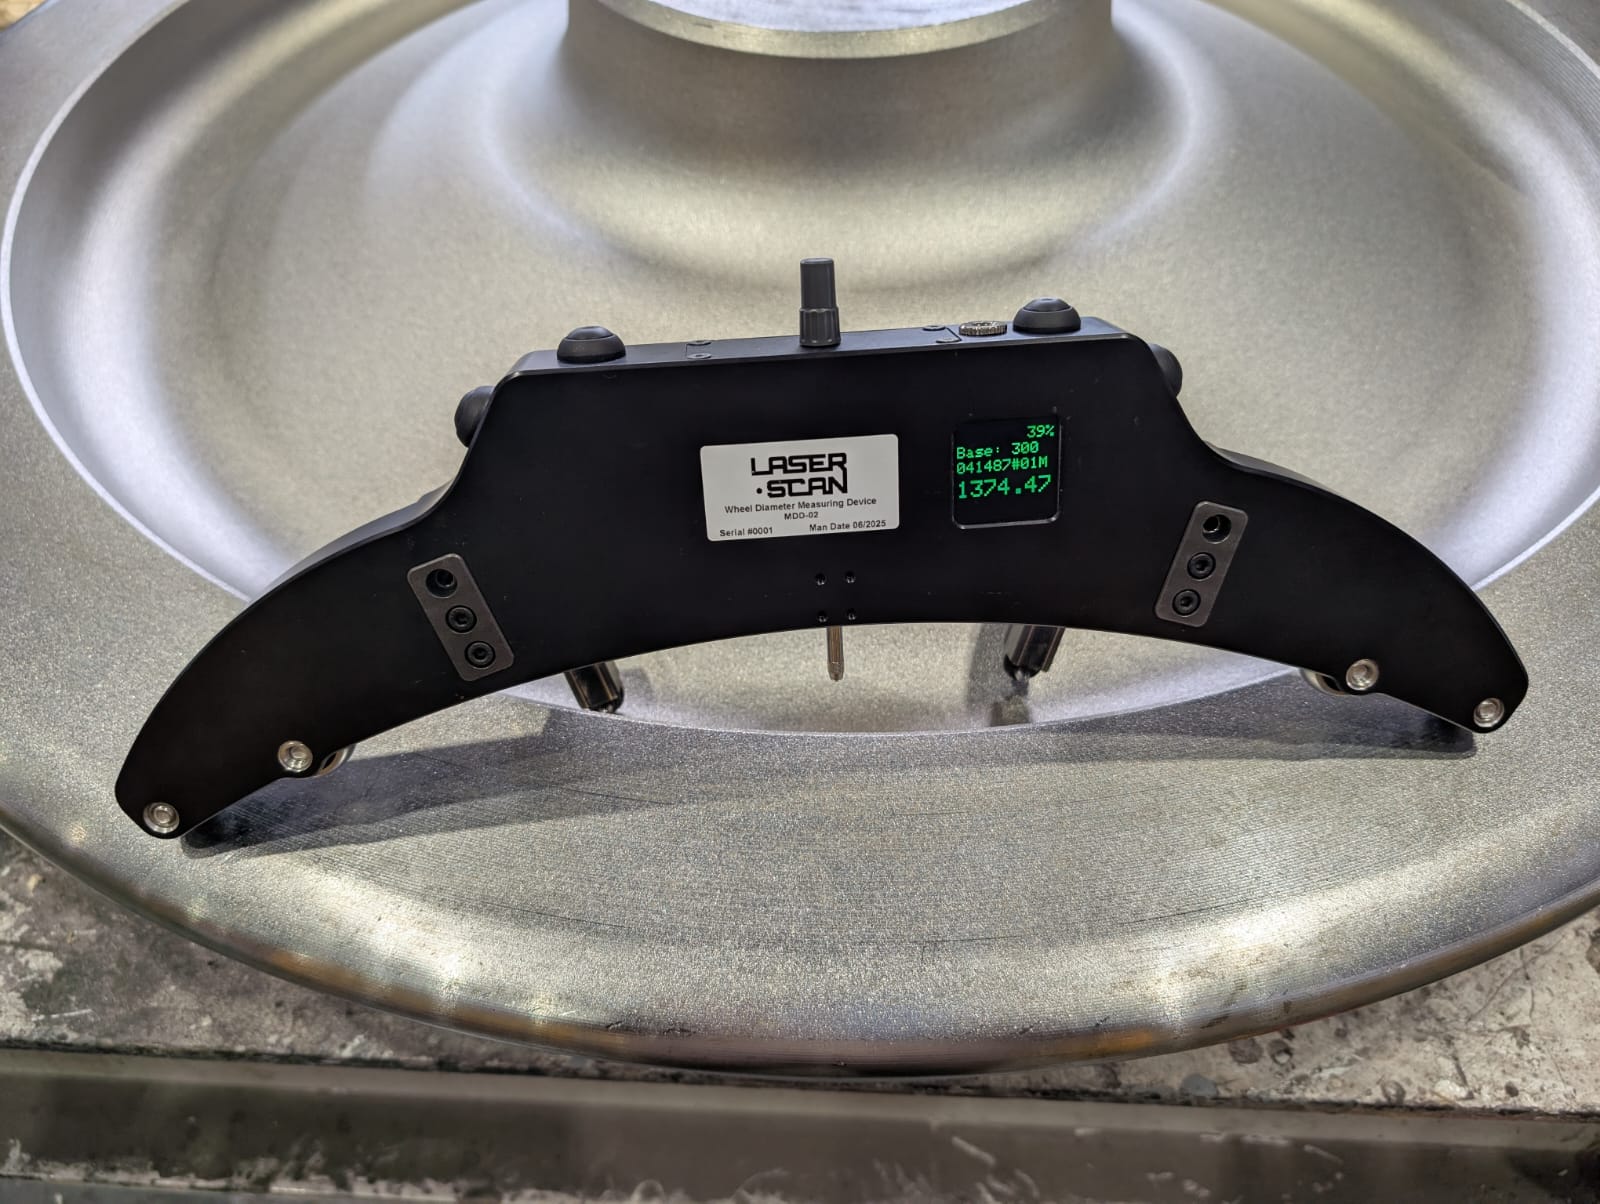
- делительный диаметр резьбы D2 (200–432 мм): ±0,016 мм
- 1/2 конусного угла (9°26′–9°32′): ±17″ для ниппелей Ø 500–800 мм, ±23″ для Ø 350–500 мм
- круглость ниппеля по наружному диаметру (149–434,96 мм): ±0,03 мм
- шаг резьбы (6,35–8,47 мм, между любыми двумя соседними витками): ±0,007 мм
- накопленное отклонение шага резьбы на длине свинчивания: ±0,007 мм
- длина ниппеля L (101–685,8 мм): ±0,1 мм
- разница длин полуконусов (50,5–211,5 мм): ±0,1 мм
- отклонение витка от номинального профиля (ширина зуба по средней линии): ±0,007 мм
- вес (4–200 кг): III класс точности по ГОСТ Р 53228-2008
- удельное электросопротивление (2–10 мкОм·м): ±0,1 мкОм·м (целевая)
- скорость ультразвука в продольном направлении (до 4000 м/с): ±1,5%
- динамический модуль упругости (3–18 ГПа): ±2%
КОМПЛЕКС ДЛЯ НИППЕЛЕЙ: ХАРАКТЕРИСТИКИ
- время цикла: 2–4 минуты на ниппель на каждой позиции в зависимости от типоразмера; годовой режим работы 8000 часов
- электропотребление: 12 кВт, 400 В, 50 Гц
- сжатый воздух: 0,5 м³ на цикл при 5 бар (0,75 нм³/мин при цикле 4 минуты), класс [7:5:4] по ГОСТ ИСО 8573-1
АВТОМАТИЗАЦИЯ И ПРОГРАММНОЕ ОБЕСПЕЧЕНИЕ
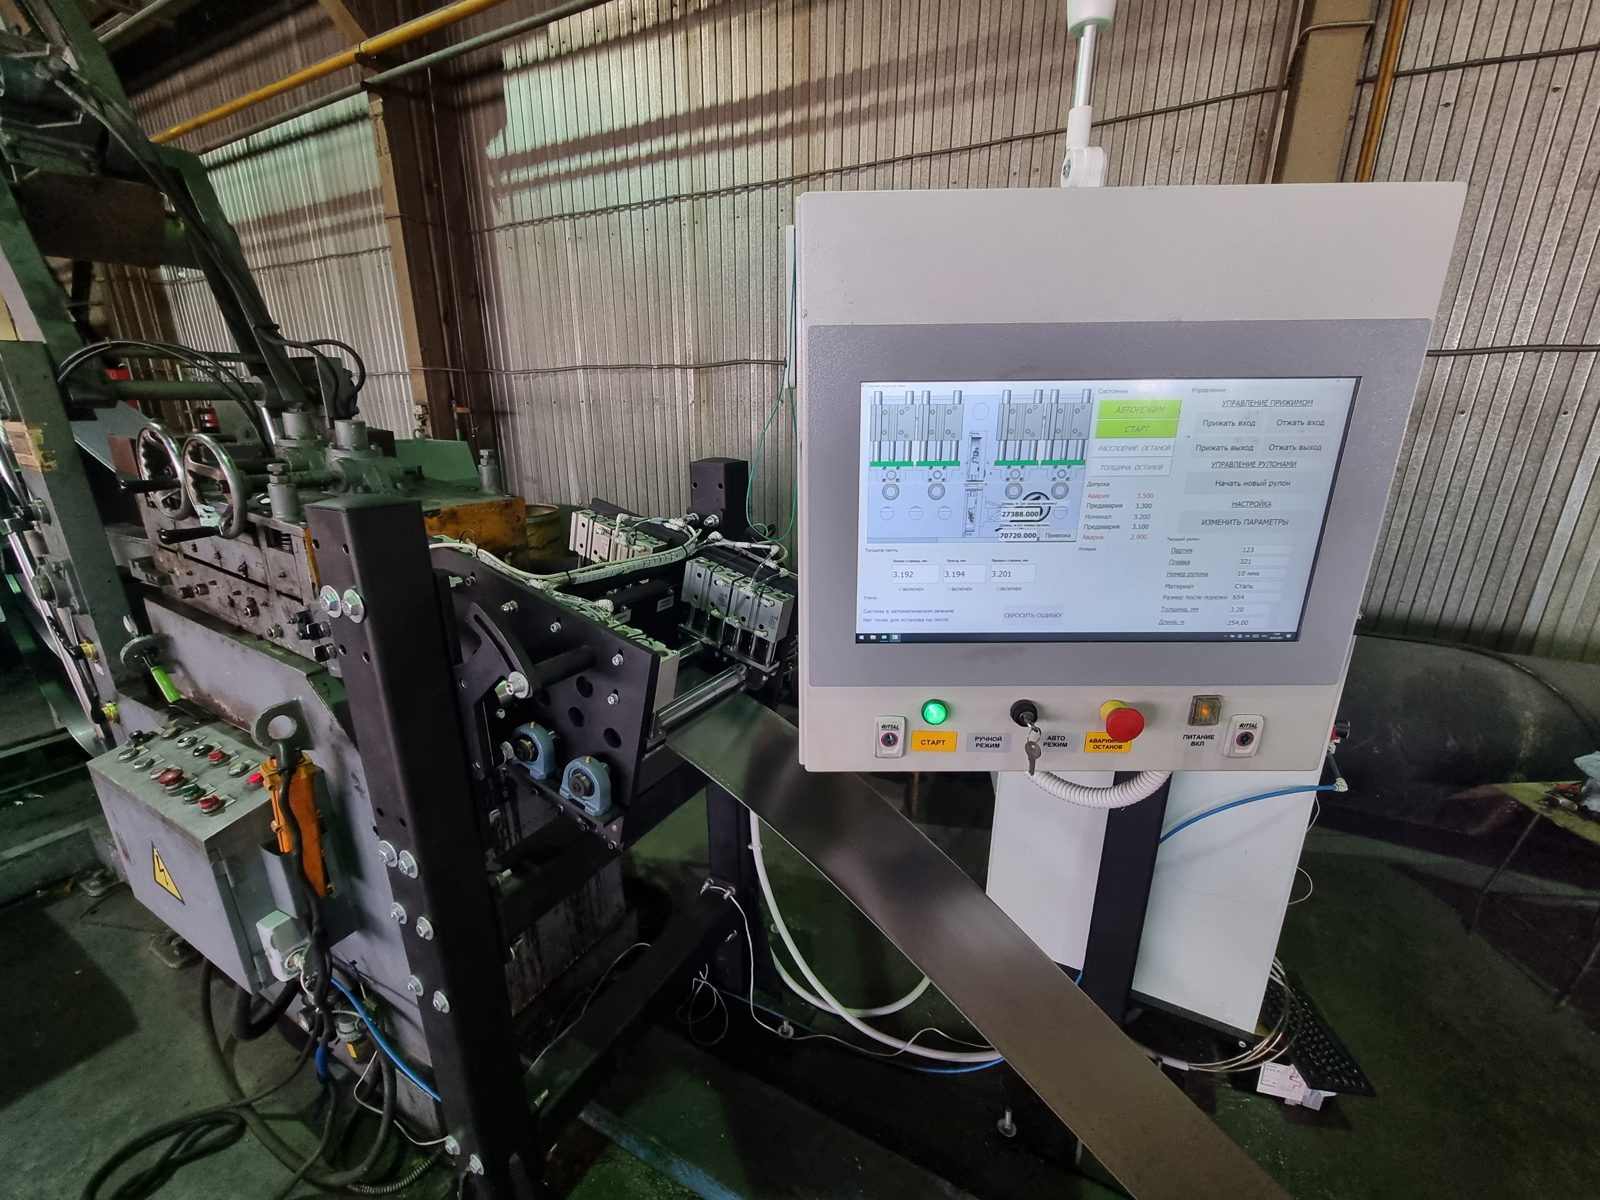
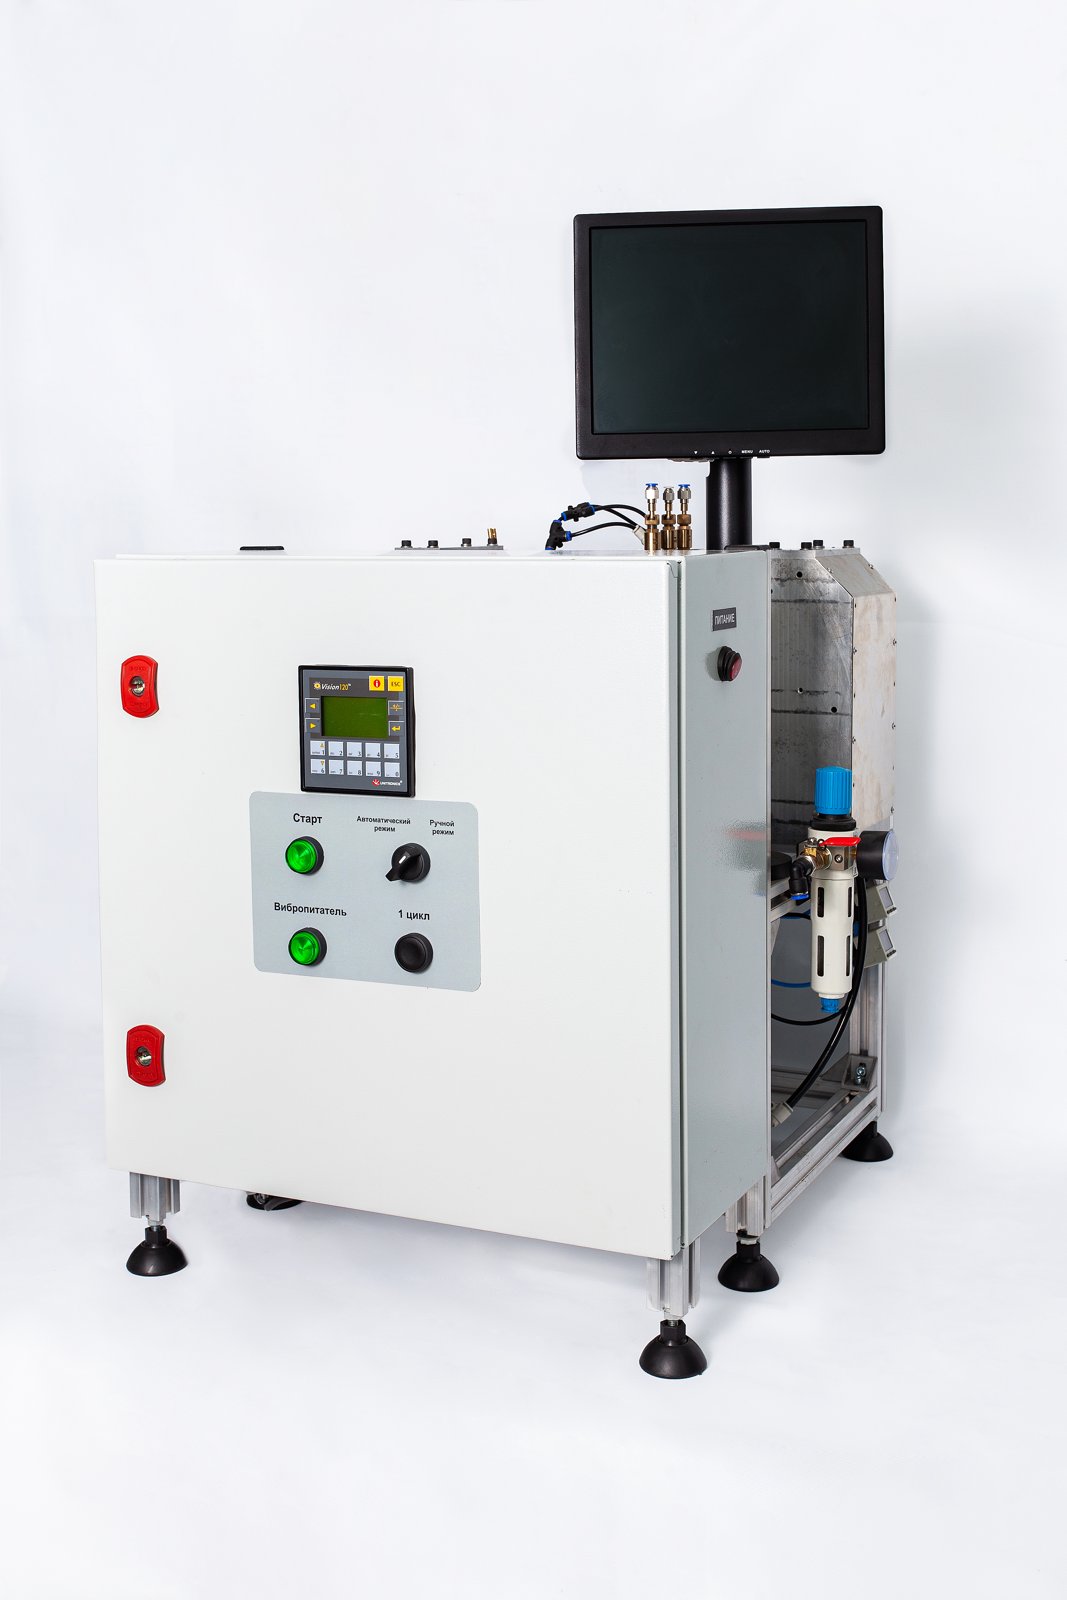
- Оборудование автоматически настраивается на типоразмер. Типоразмер, технический паспорт с предельно допустимыми параметрами и номер изделия поступают из АСУ ТП предприятия.
- Все измерения сохраняются в локальной базе данных и доступны АСУ ТП предприятия. Каждому изделию присваивается флаг «годен/не годен», который дублируется цветом сигнальной колонны.
- Интеграция по PROFINET, перечень сигналов предоставляется.
- Программирование PLC/HMI и измерительного ПО включено, исходные файлы передаются заказчику.
- ИБП для промышленных компьютеров и контроллеров (не менее 10 минут) для корректного завершения цикла и сохранения измерений.
КОМПЛЕКТ ПОСТАВКИ
- входной и выходные стеллажи, внутрибоксовая транспортная система
- две лазерные установки для контроля резьбы и торцов, одна лазерная установка для сканирования тела электрода
- оборудование для измерения массы, удельного электросопротивления, скорости ультразвука и динамического модуля упругости
- позиция печати и наклейки этикеток
- шкафы управления с терморегуляцией, пульты оператора, световые колонны и пульты аварийного отключения
- комплект калибров и эталонов для всех измерительных установок, методики калибровки и поверки
- комплект ЗИП на гарантийный срок
- эксплуатационная, ремонтная и монтажная документация, сборочные чертежи, исполнительное досье (as-built)
- проектная документация на защитный бокс для термостабилизации (бокс изготавливает заказчик)
- опция: входной и выходной стеллажи и пост фиксации для участка сборки «электрод–ниппель»
ИНДИВИДУАЛЬНОЕ ИСПОЛНЕНИЕ
Оборудование может быть модифицировано под требования заказчика, длина (вместимость) стеллажей — по запросу. В базовой комплектации используются электромеханические механизмы. Гарантия — 2 года с момента ввода в эксплуатацию.